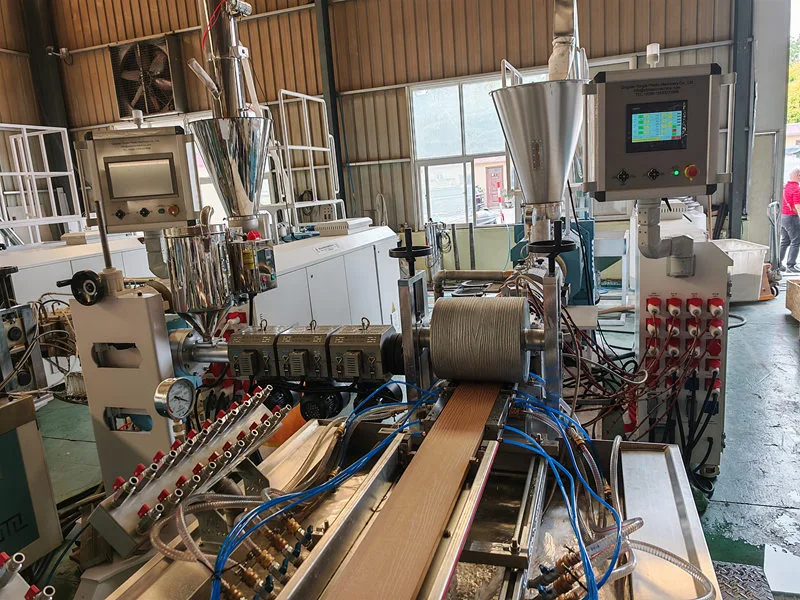
ضبط درجة حرارة آلة بثق WPC
منحنى درجة حرارة البثق لمركب الخشب والبلاستيك PE (HDPE + مسحوق الخشب)
السيناريوهات المطبقة: خطوط إنتاج مركبات PE ومسحوق الخشب (التحبيب المسطح بالبرغي المزدوج ← القولبة بالبثق المزدوج المخروطي / المسمار المفرد)؛ بالنسبة للمركبات البلاستيكية المصنوعة من خشب البولي إيثيلين، تتمثل الاهتمامات الأساسية في ارتفاع درجة الحرارة الموضعية، ومحتوى الرطوبة، وتفحيم مسحوق الخشب؛ ولذلك، يفضل ألا تتجاوز درجة حرارة المادة القصوى 185 درجة مئوية. في العملية المكونة من مرحلتين، تضمن مرحلة التحبيب المزدوجة اللولبية المتوازية الخلط الشامل، والتلدين، وتشكيل حبيبات موحدة من HDPE ومسحوق الخشب؛ يتم بعد ذلك إجراء عملية التشكيل الجانبي اللاحقة باستخدام جهاز بثق مخروطي مزدوج أو برغي واحد. يتيح أسلوب المعالجة المجزأ هذا التحكم المستقل في درجة الحرارة في كل مرحلة، وبالتالي تقليل خطر ارتفاع درجة الحرارة الموضعي. تعتبر المركبات البلاستيكية المصنوعة من خشب البولي إيثيلين حساسة للغاية لظروف المعالجة؛ يجب إيلاء اهتمام خاص لدرجات الحرارة الموضعية المفرطة في البرميل أو القالب، والرطوبة المتبقية في المواد الخام، وتفحيم مسحوق الخشب تحت درجات حرارة عالية. يمكن أن تؤدي مثل هذه المشكلات إلى ظهور بقع متفحمة على سطح المنتج، أو تغير اللون، أو حتى تدهور الخواص الميكانيكية. وبالتالي، في الإنتاج الفعلي، يجب التحكم بدقة في درجة حرارة المواد، ويفضل ألا تتجاوز درجة الحرارة القصوى 185 درجة مئوية.
I. منحنى درجة حرارة البثق PE-WPC (مرحلة التكوير + مرحلة تشكيل الملف الشخصي)
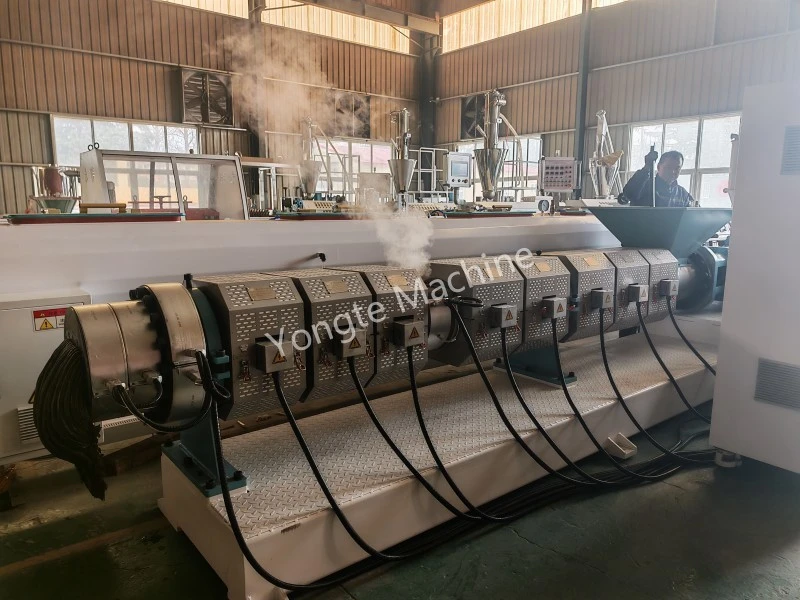
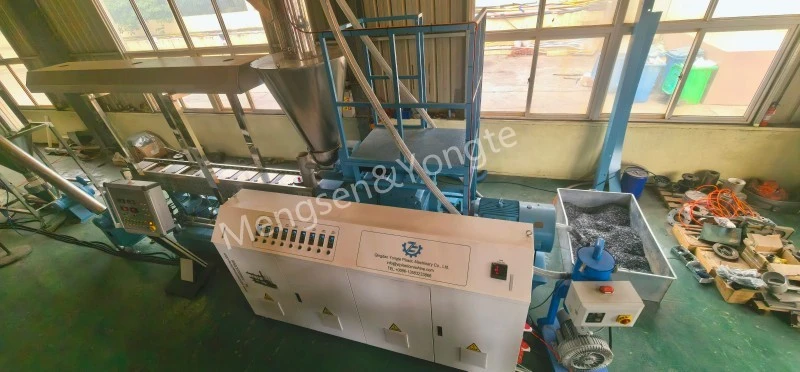
① التحبيب المزدوج المتوازي (التحبيب الخشبي PE، التحبيب المزدوج المتوازي في نفس الاتجاه)
في الإنتاج الفعلي، يجب ضبط درجة الحرارة بناءً على معلمات المواد الخام مثل محتوى مسحوق الخشب، وحجم الشبكة، ومؤشر تدفق ذوبان HDPE: كلما ارتفعت نسبة إضافة مسحوق الخشب، زادت صعوبة المعالجة، مما يستلزم مراقبة وثيقة لاستقرار درجة الحرارة في مرحلة التلدين لمنع تراكم الحرارة الموضعي؛ عندما يكون حجم شبكة مسحوق الخشب أصغر، تزيد مساحة السطح المحددة، مما يزيد من احتمالية الكربنة، الأمر الذي يتطلب تقليلًا مناسبًا لنطاق درجة الحرارة في مرحلة التجانس. بالإضافة إلى ذلك، يجب تنفيذ التحكم في إمدادات المياه في مرحلة التحبيب المزدوج المسطح بدءًا من مرحلة المعالجة المسبقة للمواد الخام؛ عند دخول مسحوق الخشب إلى النبات يجب فحص نسبة الرطوبة فيه، وإذا تجاوزت 5% يجب إجراء معالجة التجفيف؛ خلاف ذلك، قد تولد الرطوبة التي تدخل برميل الطارد فقاعات بخار تحت درجات حرارة عالية، مما قد يؤدي إلى الإضرار بتجانس التحبيب ويؤدي إلى عيوب المسام الداخلية في المنتجات المبثوقة النهائية أثناء صب البثق اللاحق.
طول الاسطوانة من منفذ التغذية إلى الرأس، لكل درجة مئوية
|
قطاع |
المنطقة 1 (إضافة) |
المنطقة 2 |
المنطقة 3 |
المنطقة 4-6 |
المنطقة 7-8 |
المنطقة 9 |
يموت الرأس |
|
جلسة |
145~155 درجة مئوية |
155~165 درجة مئوية |
160~170 درجة مئوية |
165~172 درجة مئوية |
168~175 درجة مئوية |
170~178 درجة مئوية |
172~178 درجة مئوية |
النقاط الرئيسية:
· لا تقم بضبط قسم التغذية على مستوى عالٍ جدًا لمنع مسحوق الخشب من التليين قبل الأوان والالتصاق بالقضيب اللولبي، مما قد يؤدي إلى التجسير أو تشابك القضيب.
· تشكل المناطق 3-5 قسم الخلط الأولي، حيث ترتفع درجة الحرارة تدريجياً؛
· قم بخفض رأس الفوهة قليلاً لتقليل ارتفاع درجة الحرارة في منطقة قص الذوبان؛
· يجب ألا تزيد درجة حرارة الذوبان عن 185 درجة مئوية لفترات طويلة. وإلا فإن ألياف الخشب ستخضع لعملية تفحيم سريعة، مما يؤدي إلى ظهور بقع سوداء ورائحة نفاذة تشبه رائحة التبغ.
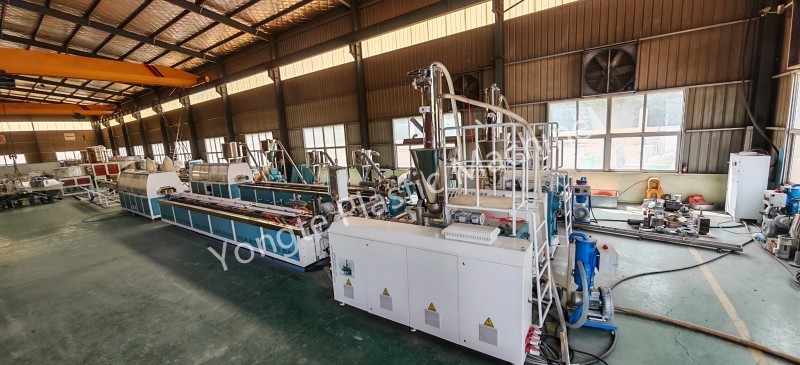
② آلة التشكيل (اللولب المخروطي المزدوج SJSZ أو اللولب المفرد، لبثق التزيين/المقاطع باستخدام الكريات الخشبية والبلاستيكية)
جدول معلمات درجة الحرارة للطارد المزدوج اللولب المخروطي
|
نوع المعلمة |
قسم التحميل (الوحدة: درجة مئوية) |
نطاق الضغط (الوحدة: درجة مئوية) |
قسم العادم (الوحدة: درجة مئوية) |
نطاق القياس (الوحدة: درجة مئوية) |
درجة حرارة الرأس (الوحدة: درجة مئوية) |
درجة حرارة العفن (الوحدة: درجة مئوية) |
درجة حرارة الذوبان المقاسة (الوحدة: درجة مئوية) |
|
ضبط درجة الحرارة |
140 ~ 150 |
150 ~ 162 |
158~168 |
162~172 |
165~173 |
168 ~ 175 |
170 ~ 180 |
جدول معلمات درجة الحرارة للبثق اللولبي المفرد (الطبقة السطحية المبثوقة المشتركة / المظهر الجانبي البسيط)
|
فئة المعلمة |
قسم التحميل (الوحدة: درجة مئوية) |
نطاق الضغط (الوحدة: درجة مئوية) |
نطاق القياس (الوحدة: درجة مئوية) |
درجة حرارة الرأس (الوحدة: درجة مئوية) |
درجة حرارة العفن (الوحدة: درجة مئوية) |
|
تعيين القيمة |
135 ~ 145 |
148 ~ 160 |
158~168 |
162 ~ 170 |
165~172 |
✅ مبادئ تشغيل درجة الحرارة
1. ضبط درجة الحرارة لا يعادل درجة الحرارة الفعلية للذوبان؛ من الضروري استخدام مسبار الذوبان لإجراء قياسات فعلية لدرجة حرارة الذوبان. بسبب توليد الحرارة الناتج عن القص اللولبي، فإن درجة حرارة الذوبان المقاسة عادة ما تتجاوز درجة الحرارة المحددة بمقدار 5-12 درجة مئوية.
2. لا ينبغي ضبط درجة الحرارة في قسم العادم على درجة عالية جدًا. في هذه المنطقة، يتم إطلاق بخار الماء الممتز والمواد المتطايرة ذات الوزن الجزيئي المنخفض داخل مسحوق الخشب بكميات كبيرة؛ إذا كانت درجة الحرارة في هذه المنطقة مرتفعة للغاية، فقد تفشل الغازات في الهروب بشكل مطرد من المادة المنصهرة، مما قد يؤدي بسهولة إلى رغوة المنصهر ويؤدي إلى تدهور حراري لسطح مسحوق الخشب، مما يؤدي إلى الكربنة.
3. يجب أن تكون درجة حرارة القالب أعلى قليلاً من درجة الحرارة في قسم القياس لضمان احتفاظ المادة المنصهرة بقدرة كافية على التدفق عند دخولها إلى تجويف القالب، وبالتالي تسهيل التعبئة والقولبة بسلاسة، وتقليل تكوين عيوب الحفر على سطح المنتج بسبب عدم كفاية التدفق؛ ومع ذلك، لا ينبغي أن تكون درجة حرارة القالب مرتفعة بشكل مفرط، حيث أن درجة حرارة القالب المرتفعة بشكل مفرط من شأنها أن تقلل من معدل تبريد الطبقة السطحية للمادة المنصهرة، مما يؤدي إلى التصاق المادة بسطح القالب (التصاق القالب)، ومن المحتمل أن يؤدي إلى تراكم المواد وعلامات الحروق في المناطق التي تبقى فيها المادة لفترات طويلة.
أخبار ذات صلة
- مزايا أنابيب الري المطاطية المثقبة مقابل أنابيب الري التقليدية
- هل يمكن لشركة Yongte توفير خدمة المشروع الجاهز لمصنع التزيين WPC؟
- تم اختبار آلة الأخشاب البلاستيكية الصلبة المعاد تدويرها مقاس 200 × 50 مم بنجاح
- تم اختبار آلة تصنيع الأعمدة Yongte WPC مع البثق المشترك بنجاح
- كيف يمكن استخدام مخلفات الأفلام البلاستيكية لإنتاج منتجات مركّبات الخشب والبلاستيك (WPC)؟
- تطبيق للأنابيب المطاطية الرغوية النفاذية للماء
اترك لي رسالة