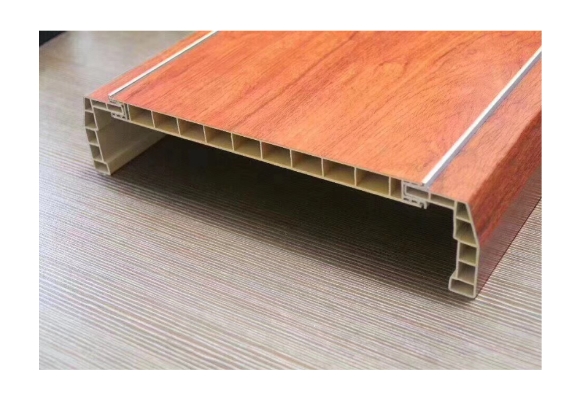
كيفية حل مشكلة اختلال شريط الباب WPC؟
الأسباب والعلاجات لعدم محاذاة شريط الباب WPC (الاعوجاج، عدم التماثل، اختلاف السُمك، الالتواء)
يتم إنتاج أبواب WPC من خلال تركيب PVC ومسحوق الخشب، وتتميز عادةً بهيكل مجوف يتكون في خطوة بثق واحدة. عادةً ما يتم تركيب أضلاع تقوية متعددة داخل التجويف المجوف لتعزيز القوة الإجمالية للملف. لا يؤثر تشويه هذه الأضلاع على تسطيح السطح فحسب، بل يضعف أيضًا الدعم الهيكلي، مما قد يعيق الإدخال الصحيح للبطانات الفولاذية أثناء التجميع اللاحق للوحة الباب، وبالتالي يؤثر بشكل مباشر على جودة الباب النهائي وأداء التثبيت. بالاعتماد على خبرة الإنتاج الواسعة، فقد حدد مهندسو Yongte الأسباب الشائعة لتشوه الأضلاع أثناء بثق الباب WPC وطوروا حلولاً عملية. يتيح ذلك للفنيين تشخيص المشكلات بسرعة، وضبط المعلمات وإعدادات المعدات، وتقليل معدلات العيوب، وضمان جودة ملف التعريف المتسقة. يشرح القسم التالي بشكل منهجي المظاهر والعلاجات المحددة لكل سبب، مرتبة حسب الأولوية.
عادةً ما يشتمل التشوه في شرائح تقوية الأبواب WPC على الأضلاع الداخلية، مع علامات شائعة تشمل التحولات الجانبية أو التزييف على شكل حرف S، والسمك غير المتناسق (يختلف بين المقاطع الأكثر سمكًا والأرق)، والالتواء العام، وفي الحالات الشديدة، الانفصال عن الجدار الخارجي، أو عدم محاذاة التجويف، أو تشوه الارتداد بعد التبريد.
الآلية الأساسية: قذف غير متساوٍ من رأس الماكينة ← مقاومة تشكيل غير متماثلة ← انكماش تبريد غير منتظم ← توزيع منحرف لقوة الجر.

1 ، رأس قالب بثق باب WPC والعفن (الأكثر شيوعًا - تحديد أولويات استكشاف الأخطاء وإصلاحها)
الأسباب
1. قنوات تدفق القالب غير المتوازنة: تفاوت كبير في مقاومة التدفق بين الضلع والجدار الخارجي؛ تعمل قنوات تغذية الأضلاع الضيقة أو الطويلة على إبطاء تدفق المواد بالنسبة إلى الجدار الخارجي، مما يتسبب في تمدد الأضلاع وانحناءها؛ وبدلاً من ذلك، يؤدي تراكم المواد الموضعية في القنوات الضلعية إلى تقلب معدلات التدفق.
2. فجوات قالب الضلع غير المتماثلة: تؤدي الفجوات الأكبر على إحدى حواف القالب والصغيرة على الجانب الآخر إلى خلق سماكة غير متساوية (أكثر سمكًا من جانب، وأرق من الجانب الآخر)، مما يؤدي إلى الانحناء المتأصل عند البثق.
3. التوزيع غير المتساوي لدرجة حرارة القالب: درجات الحرارة المرتفعة بشكل مفرط في منطقة الضلع تزيد من سيولة الذوبان، مما يسبب التمدد والانحراف. درجات الحرارة المنخفضة بشكل مفرط تزيد من مرونة الذوبان والإجهاد الداخلي، مما يؤدي إلى الارتداد والتشويه بعد القذف.
4. تراكم الكربون في رأس القالب: يلتصق مسحوق الخشب المطحون بقنوات تدفق التعزيز، مما يسبب انسدادات محلية، وتقلبات في التدفق، واختلال ضلع دوري.
5. قضبان التسليح المشوهة أو السائبة (قضبان دعم قلب القالب): تعمل قضبان تحديد موضع قلب القالب المنحرفة على تغيير موضع تشكيل التعزيز بعيدًا عن المركز، مما يتسبب في انحراف الضلع المباشر أثناء البثق.
الحلول
1. إعداد القالب: تلميع قناة تدفق الضلع لموازنة معدلات التفريغ بين الجدار الخارجي والضلع؛ قم بتوسيع موضع الضلع في القناة بشكل مناسب لضمان إمدادات كافية من المواد، والحفاظ على معدل تدفق الضلع مساوٍ قليلاً لمعدل الجدار الخارجي أو أبطأ منه، وتجنب تدفق الجدار الخارجي بشكل أسرع. معايرة فجوات فتح القالب وضبط حافة التسليح بشكل موحد؛ فحص قضبان الدعم الأساسية للقالب، وقفل محورها ومواءمتها، واستبدال أي قضبان مشوهة.
2. التحكم في درجة الحرارة حسب المناطق: حافظ على منطقة تقوية قلب القالب عند درجة حرارة أقل قليلاً من الجدار الخارجي لتقليل قابلية تدفق الذوبان وتقليل الارتداد؛ حافظ على درجة الحرارة الإجمالية أقل من 185 درجة مئوية (بالنسبة لمركبات الخشب والبلاستيك PVC) لمنع تفحيم مسحوق الخشب. قم بتفكيك القالب بانتظام لإزالة فحم الكوك المتراكم؛ تطبيق العزل الحراري أثناء فترة التوقف لمنع مسحوق الخشب من الكربنة والالتصاق بالجدران.

2 、 الصياغة والعوامل المادية
الأسباب
1. التوزيع غير المتساوي لحجم الجسيمات ومحتوى الرطوبة العالي: يؤدي تسخين الرطوبة إلى توليد الرغوة والفقاعات الداخلية، مما يتسبب في قوة محلية غير متناسقة وانكماش تبريد غير متساوٍ، مما يؤدي إلى الانحناء؛ يسبب مسحوق الخشب الخشن بشكل مفرط تقلبات كبيرة في معامل مرونة المادة المنصهرة.
2. عدم توازن التشحيم: التشحيم الخارجي المفرط يجعل سطح الصهر زلقًا للغاية، مما يؤدي إلى ضعف الاتصال بين الضلع وغطاء التشكيل والانحراف المحتمل؛ يؤدي عدم كفاية التشحيم الخارجي إلى زيادة الاحتكاك، مما يؤدي إلى تشويه الضلع تحت السحب الأحادي بواسطة غلاف التشكيل؛ يؤدي عدم كفاية التشحيم الداخلي إلى زيادة مرونة الذوبان، مما يتسبب في الارتداد عند قذف القالب.
3. محتوى حشو كربونات الكالسيوم المفرط: يقلل من ليونة الذوبان ويضعف صلابة العنق، مما يجعل المادة عرضة لتشويه الشد.
خلط المواد غير المتساوي واختلاف الدفعة: يسبب تغيرات دورية في لزوجة الذوبان، وتغير سمك شريط التسليح، وتشكيل الانحناء على شكل حرف S.
الحلول
1. تجفيف مسحوق الخشب: التحكم في محتوى الرطوبة إلى أقل من 1% وضمان حجم الجسيمات الموحد لمنع الخشونة المفرطة.
2. ضبط نظام التشحيم: تقليل التشحيم الخارجي المفرط. ضمان التشحيم الداخلي الكافي لتحسين تجانس الذوبان؛ قم بإجراء تعديلات طفيفة على المثبت لضمان الاستقرار الحراري.
3. عملية خلط مستقرة: الحفاظ على درجات حرارة ثابتة للخلط وتفريغ التبريد بسرعة عالية، وضمان وقت خلط ثابت لكل دفعة.
3.تشكيل نظام التبريد (مرحلة التشكيل حاسمة لتشكيل الضلع)
سبب
1. عدم التماثل بين الأكمام المكونة للفراغ الأيسر والأيمن: الفراغ المفرط على جانب واحد يسحب الأضلاع نحوه، مما يسبب عدم المحاذاة؛ الفراغ العالي يشوه مباشرة الأضلاع ذات الجدران الرقيقة. يمنع الفراغ غير الكافي الالتصاق المناسب بالكم، مما يؤدي إلى عدم الاستقرار الموضعي.
2. التبريد غير المتساوي في قنوات المياه في تجويف القالب: التبريد السريع للجانب الداخلي يسبب تصلبًا مبكرًا، بينما التبريد الأبطأ للجانب الخارجي يستمر في الانكماش، مما يخلق ترسًا تفاضليًا يؤدي إلى ثني قضيب التسليح.
3. تآكل أو سوء محاذاة دليل دخول غلاف التشكيل: يؤدي الإدخال بعيدًا عن المركز إلى إخراج الأضلاع من المحاذاة.
4. الأضلاع الداخلية لغطاء التشكيل تتوافق مع نتوءات وخطوات تجويف القالب، مما يؤدي إلى مقاومة احتكاك أحادية الجانب عالية.
حل
1. قم بضبط الفراغ بشكل مستقل على كلا الجانبين لضمان التوازن؛ وتجنب الزيادات التعسفية؛ تقليل الفراغ بشكل مناسب للمناطق ذات الجدران الرقيقة.
2. فحص دوائر المياه للتأكد من عدم وجود تسربات أو انسدادات. قباقيب واضحة. تركيب خطوط تبريد إضافية في التجاويف المقابلة للتبريد الموحد؛ مراقبة درجات حرارة المياه الداخلة والخارجة.
3. قم بضبط محطة الإعداد لضمان المحاذاة المحورية لرأس القالب، وغطاء الإعداد، وآلية الجر؛ نتوءات الطحن على غلاف الإعداد؛ استبدله في حالة ارتدائه بشدة.

4 、 عملية الجر والبثق
سبب
1. الجر غير المتزامن أو التوتر غير المستوي للحزام (التوتر التفاضلي بين الجانبين الأيسر والأيمن)؛ قوة سحب عمودية أو جانبية غير متوازنة (جانب واحد أكثر إحكامًا)، مما يفرض ضغطًا جانبيًا يؤدي إلى ثني الأضلاع الداخلية؛ تغير سرعة الجر المتقلبة (بالتناوب السريع والبطيء) من استطالة الضلع.
2. عدم التطابق بين سرعتي البثق والرسم: سرعة السحب المفرطة تمتد وتخفف الأضلاع، مما يؤدي إلى إجهاد الشد الداخلي الذي يسبب الارتداد والانحناء عند التحرير؛ السرعة غير الكافية تضغط على الأضلاع، مما يؤدي إلى انتفاخها وتشوهها.
3. دوران المسمار غير المستقر وضغط الذوبان المتقلب: يؤدي التفريغ النابض إلى تغيرات دورية في سمك الضلع، مما يؤدي إلى انحناء متموج.
4. فجوة هوائية غير صحيحة بين فوهة القالب وغطاء التشكيل: تسمح الفجوة المفرطة بالتمدد الحر للمادة المنصهرة، المعرضة للانحراف؛ تؤدي الفجوة غير الكافية إلى حدوث تصادم مادي مع القالب.
حل
1. معايرة الجرار: تأكد من شد الحزام بشكل موحد على كلا الجانبين، وافحص التآكل، وتحقق من ثبات سرعة السحب.
2. موازنة سرعات البثق والرسم: تقليل معدل تمدد الضلع؛ بالنسبة للمقاطع الخشبية والبلاستيكية، حافظ على أقل معدل تمدد ممكن لتقليل الضغط الداخلي.
3. تثبيت ضغط النظام: تحقق من وجود شبكات مرشح مسدودة وتأكد من التكوين المناسب لتقليل نبض الضغط.
4. حافظ على فجوة هوائية بمقدار 10-20 مم لمنع الإزاحة الجانبية قبل أن يدخل المظهر الجانبي إلى غلاف التشكيل.
5、الارتداد النهائي (تتشوه قضبان التسليح تدريجيًا بعد اكتمال التبريد)
السبب: الإجهاد الداخلي المتبقي، وتدرج التبريد غير المناسب، وتبريد السطح السريع بشكل مفرط، والانكماش الداخلي المستمر، وتشوه الأضلاع اللاحق.
التدابير المضادة: تمديد خزان مياه التبريد ودمج التبريد اللاحق؛ تنظيم تدرج التبريد من الأعلى إلى الأدنى لمنع الانخفاض المفاجئ في درجات الحرارة؛ تقليل نسبة الرسم بشكل مناسب.
أخبار ذات صلة
- التصنيع الكامل لخط بثق التزيين WPC عالي الجودة
- كم عدد القوالب اللازمة لمجموعة واحدة من إطار الباب WPC؟
- هل يمكن لشركة Yongte توفير خدمة المشروع الجاهز لمصنع التزيين WPC؟
- تم اختبار آلة تصنيع الأعمدة Yongte WPC مع البثق المشترك بنجاح
- كيف يمكن استخدام مخلفات الأفلام البلاستيكية لإنتاج منتجات مركّبات الخشب والبلاستيك (WPC)؟
- ضبط درجة حرارة آلة بثق WPC
اترك لي رسالة


توصيات الأخبار